SMT焊接不良:先取证再调整工艺
立碑、连锡、少锡或空洞可能有多个原因。先确认缺陷发生在哪些位号、批次和位置,再比较印刷、器件、板件和热过程记录。单一现象不能直接推成一个固定处方,验收与故障诊断也应分开。
现象、候选原因与验证方向
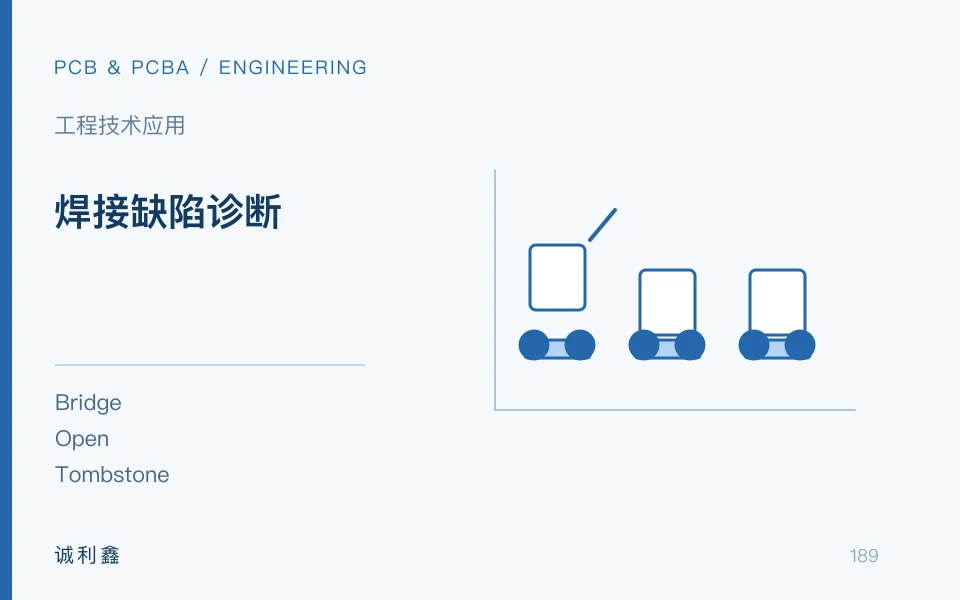
| 现象 | 可能相关因素 | 优先取得的证据 | 验证的取舍 |
|---|---|---|---|
| 立碑 | 两端润湿/热响应、焊盘和印刷不平衡、元件状态 | 位号两端锡膏与焊盘、冷热位置、曲线和物料批次 | 调整一项因素后比较两端状态,不默认所有立碑都是升温快 |
| 桥连/连锡 | 锡膏量、开口、印刷或贴装偏移、器件间距 | 印刷图、偏移方向、钢网和元件引脚状态 | 减薄钢网可能导致其他器件少锡,需联合评估 |
| 少锡/开路 | 释放不足、孔吸锡、可焊性、贴装及热过程 | 锡膏体积/形貌、孔处理、原厂料与实测曲线 | 增加焊料不一定解决可焊性或热不均 |
| 空洞 | 焊盘结构、焊料量、助焊剂挥发与回流 | 当前锡膏、孔/开口、测温及合适隐藏焊点检查 | 按封装用途和约定接收依据评估,不能统一套空洞比例 |
| 偏移 | 定位坐标、印刷偏移、支撑、取放或回流变化 | 首件方向、fiducial、两面坐标和各工序状态 | 区分回流前后产生的问题,再改对应工序 |
为什么不能一看到连锡就减薄钢网
同一板可能同时有细间距IC和大热焊盘。减少总厚度可能改善IC桥连,却造成大焊盘不足。先对比局部开口、支撑和印刷释放,再评估局部设计或其他方案;改动后检查整板,而不是只看最初异常位号。
回流验证使用当前锡膏与器件条件
工艺窗口随板厚、器件与设备变化。材料推荐曲线可用于建立试验起点,生产仍需在焊点或代表性位置测温,核对当前锡膏、器件限制及累计过炉;炉区设定不等于焊点温度。
一次排查的记录示例
若一批电阻立碑集中在板边,先保存缺陷位置和初始条件,比较两端印刷、焊盘与热连接、板边支撑和测温。选择一个有证据的因素试验,保留对照批次并复查其他封装。记录修改前后、数量和接收判定;示例说明方法,不是诚利鑫的实际生产案例。
客户输入与工程输出
准备板/BOM/钢网版本、缺陷位号照片、批次与数量、原始工艺/测温和器件/PCB状态。工程输出应是候选原因、证据缺项、单变量验证、结果及放行意见。实际检查工具及设备需确认,不因本文列到SPI/AOI或透视检查就推定工厂已配置。
下一步按问题确认
SMT服务:把排查方法转为试产评审。
中文资料|NP560锡膏:印刷、回流与材料状态。方法与选型依据;不证明诚利鑫能力
中文资料|IPC焊接过程与装配验收:如何约定检查依据。方法与选型依据;不证明诚利鑫能力
先把缺陷映射到工序和板位
以下为作者整理的诊断方法。每个缺陷至少关联板号或生产批、位号、拼板位置、面别和发现阶段。若回流前已出现桥连,首先研究印刷和贴装;若回流前正常而之后变化,再查材料、润湿及热过程。这样可以减少不相关调整,也避免不同工序人员用各自一张照片讨论不同对象。
| 分布线索 | 优先对比 | 需要保留 |
|---|---|---|
| 同位号跨板重复 | 焊盘、开口、网络热连接 | 局部图形及体积记录 |
| 集中在拼板边角 | 支撑、印刷和冷热位置 | 板位关系与实际测温 |
| 集中于特定料批 | 包装、表面与储存历史 | 未用料、原包装及对照样 |
| 停线后首板集中 | 锡膏状态、清洁和恢复动作 | 停顿时间及首板序号 |
一次试验只回答一个明确问题
不能把某种锡膏的推荐条件当作普遍配方。先写候选原因和预期变化,再确定保持一致的因素。例如验证释放不足时,固定材料与曲线,对比批准的清洁或开口方案,并同时观察大焊盘;验证两端热响应时,保持印刷和料批一致,实际测温后再评价调整。
| 记录栏 | 填写内容 |
|---|---|
| 假设与对照 | 哪个变化预计影响哪个现象,原条件如何保留 |
| 执行条件 | 板、BOM、钢网、材料、曲线及参数版本 |
| 样本与结果 | 板数、目标焊点数、缺陷位置和原始图像 |
| 副作用与结论 | 其他封装是否恶化,剩余疑问和下一动作 |
板级与焊点级不良率分别计算
演算示例:检查20块板,每块统计相同50个焊点,共1000个焊点;若10个异常分布在4块板,焊点异常率为10÷1000=1%,含异常板比例为4÷20=20%。两者分母不同,不能把1%写成整板不良率。返修后通过率也不能覆盖首次发现的异常,应保留首检、返修及复测三类记录。
修复、重制和临时控制怎样选择
孤立错装或可达焊点异常,可评价批准返修和复测;若问题来自普遍焊盘、材料或工艺窗口,单点修复不能解决下一批。返修还涉及累计热暴露、器件复用、清洁和校准。比较费用时把检查、拆装、复验、损伤风险与重新制造一起算,不能只比较焊接几分钟。
方法示例:板边电阻立碑改善后,仍需在正常节拍、停顿恢复及不同板位观察,而不是只看一块实验板。若根因未关闭但采取全检筛选,应说明能力与剩余限制,并追踪长期措施。公开标准介绍支持区分过程与成品判定,具体放行条款仍来自正式文件和订单,不由诊断现象自行生成阈值。
诚利鑫相关技术资料
- 诚利鑫技术资料:焊接工艺与缺陷定位:润湿、残留和焊料氧化
- 诚利鑫技术资料:PCBA出厂检测有哪些?AOI、功能测试与验收
以上为本站相关技术整理。本文的示例用于解释检查方法,项目参数、适用标准及批准条件按当前受控资料确认。
SMT焊接不良返修划算,还是重新打样?
先判断缺陷是否局部可修、原因是否已查明及修复后能否复测。如果根因来自普遍焊盘、材料或工艺问题,单点返修不能解决下一批;若是孤立错装或可达焊点,按批准返修方法处理并复测相关功能。
把费用和验证放在同一条件下比较
比较返修工时、隐藏焊点检查、重新校准和再制样板的总费用,同时检查器件累计热暴露。返修后记录不能只写外观正常,应对应故障网络或实际负载。
查看与本问题相关的服务与配置,或咨询对应项目报价。初步沟通说明用途、目前资料和预计数量即可。
相关采购与验收问答
SMT焊接不良返修划算,还是重新打样?
先判断缺陷是否局部可修、原因是否已查明及修复后能否复测。如果根因来自普遍焊盘、材料或工艺问题,单点返修不能解决下一批;若是孤立错装或可达焊点,按批准返修方法处理并复测相关功能。
连锡返修后为什么还要复查其他封装?
减薄钢网等调整可能改善细间距处却造成大焊盘少锡;先核局部开口和释放,再验证整板受影响封装。
空洞能按一个统一比例验收所有器件吗?
不能。需结合封装用途与约定接收依据评估,并保留当前焊料、孔/开口和热过程条件。缺陷现象不等于统一判退阈值。
工厂给了炉温设定,能当焊点测温记录吗?
炉区设定与焊点实际温度不同。需在当前板件代表位置测温,并核锡膏、器件热限制和累计过炉,才能评估调整是否适用。
委托SMT不良排查应先提交哪些证据?
给缺陷位号、批次、数量、照片及PCB/BOM/钢网版本,保留原工艺与测温记录。输出应包括候选原因、证据缺项、单变量验证和复测结论。