历史产品与用途
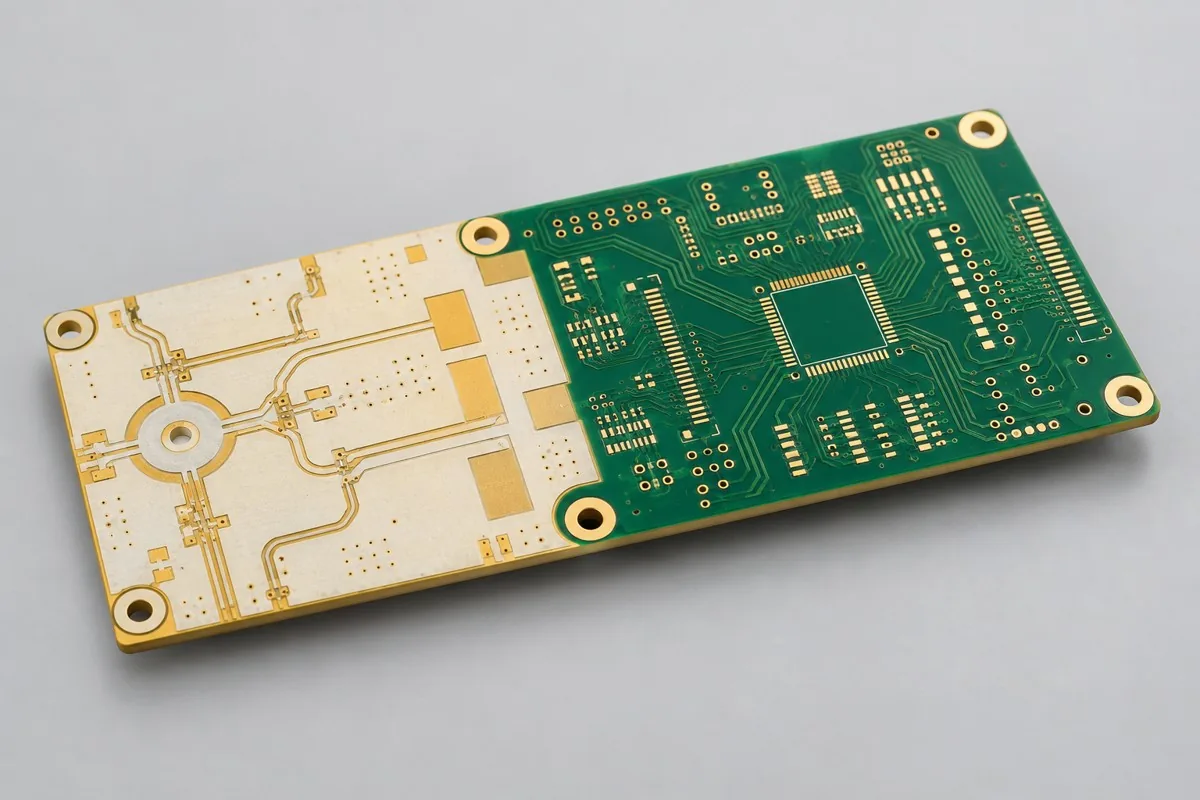
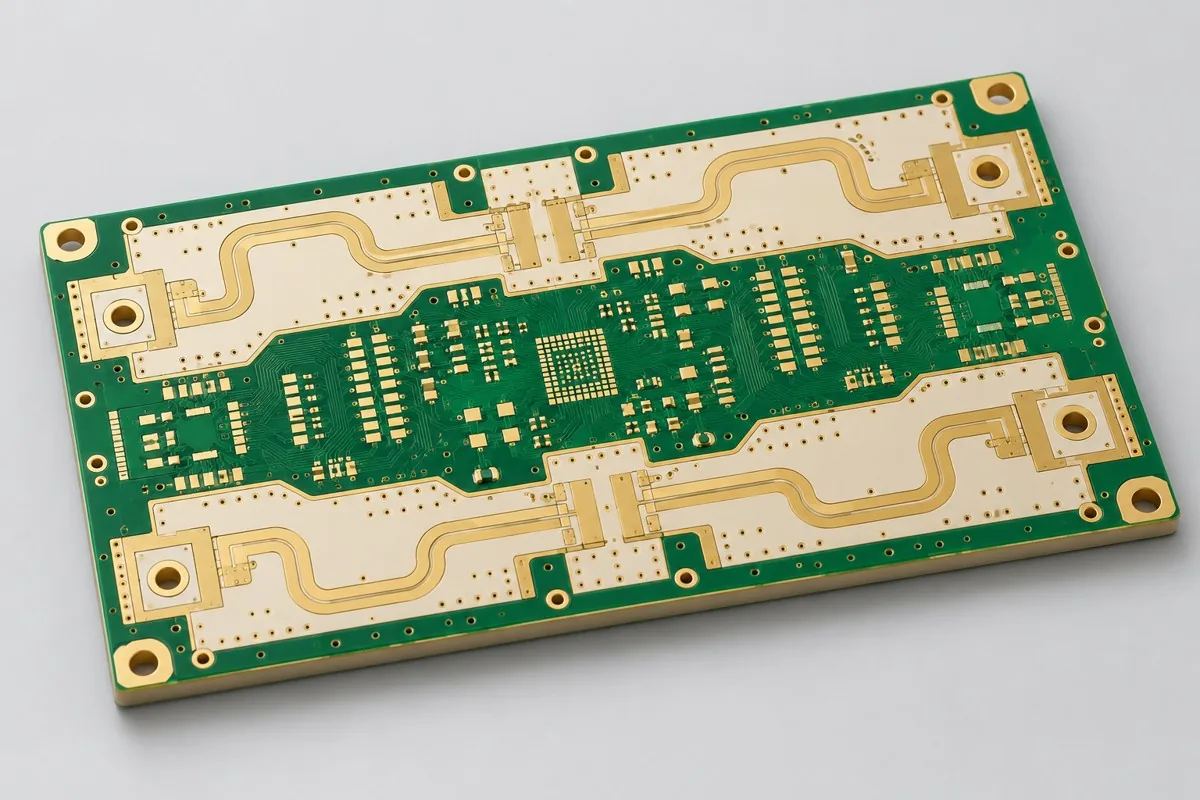
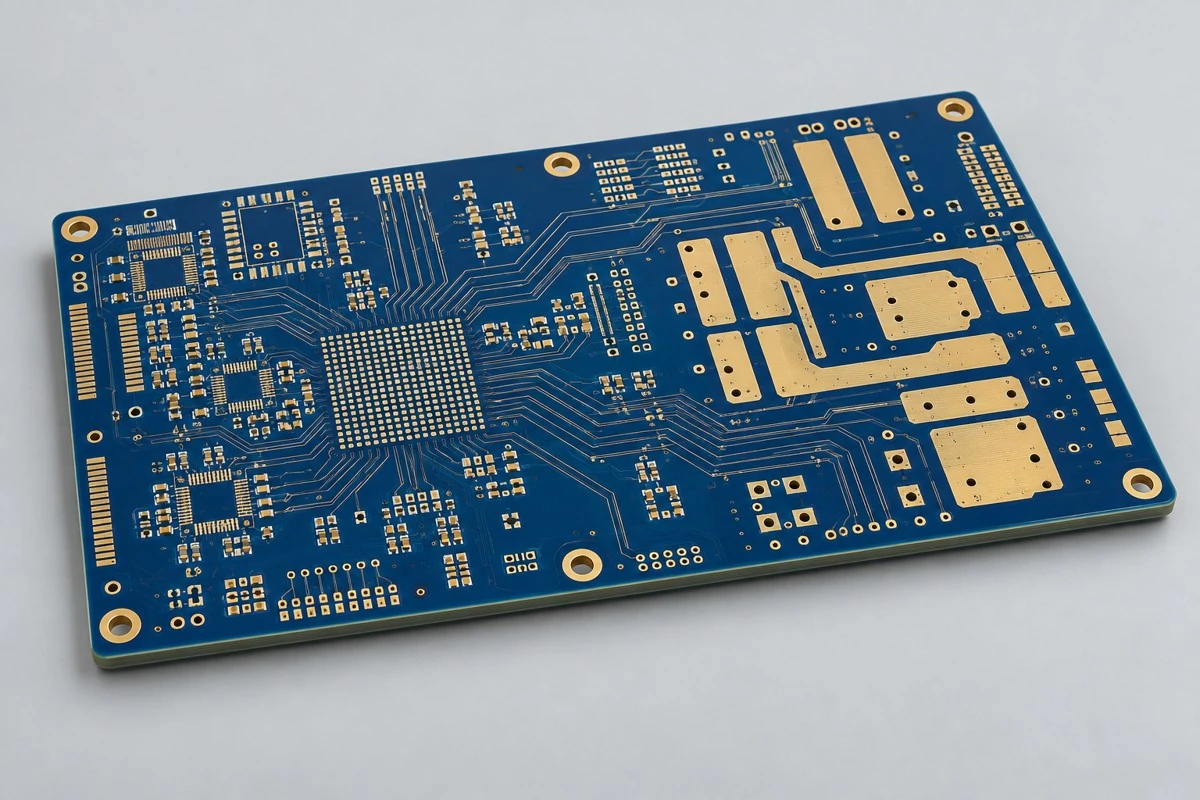
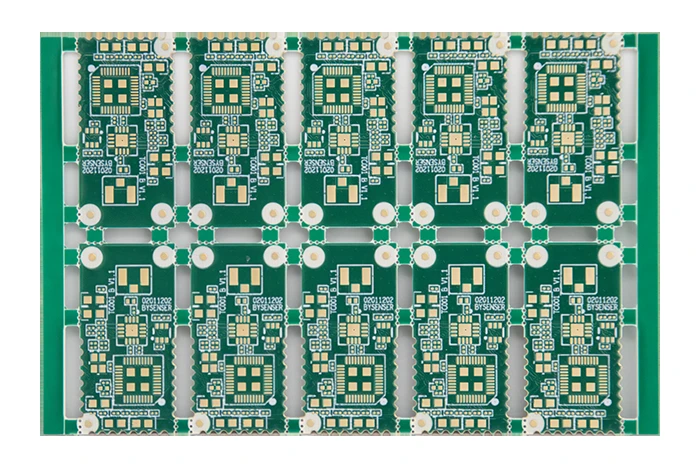
板边半孔将小板焊接到主板,重点在半孔铜壁、板边成型和拼板连接;这款原记录采用RO4350与FR4混压,适合研究射频材料与模块接口怎样同时落到制造图中。
历史产品档案。制造年份与客户名称未列;本次订单的材料、工艺和验收条件重新确认。
原始规格记录
| 记录项目 | 历史规格 |
|---|---|
| 板材 | RO4350+FR4混压 |
| 特殊工艺 | 金属化半孔 |
| 沉金 | 0.05μm |
| 板厚 | 1.6mm |
| 应用 | 通讯 |
产品实拍
结构与特殊工艺
半孔边缘应检查铜壁连续性、毛刺和成型切削影响;模块落在主板上的焊盘尺寸、焊料与装配高度属于配套装联条件。混压结构还需确认各层材料、介厚和压合对称性。
制造检查与检测范围
半孔工序检查与主板焊接验证分别约定,未给出的孔径和铜厚由制造图明确。
询价资料与交付约定
请提供:半孔直径、中心到板边的位置、半孔区尺寸公差、切边方向、混压叠层、模块与主板接口图。
报价分别列材料、加工、工程准备与约定检查。交付批准制造图、板件及订单约定的尺寸、电测、镀层或专项记录;未列的历史实测结果不作为本次验收数据。
半孔边缘怎样与模块装联一起验收
半孔产品的切边质量和可焊连接需要共同考虑。原档案只有板件规格和照片时,不能据此推断所有半孔节距都可加工。
检查顺序
- 在制造图中标出半孔孔径、节距、孔中心与最终板边关系
- 确认铣切方向、金属化连续性和毛刺检查位置
- 按实际母板焊盘试装,检查吃锡、对位与电气连接
应交付的判断与记录
交付半孔尺寸与外观检查、母板配合及装联验证记录;本次加工范围按完整孔边结构另行确认
把模块半孔与母板装联分成两个验证对象
这份历史记录说明一种混压半孔板的材料与表面配置。新模块是否可用,应分别验证小板边缘金属化,以及它装到母板之后的连接。前者关注切边后的孔壁和尺寸,后者还取决于母板焊盘、贴装位置、印膏与热过程。两者使用不同证据,不能只凭单片小板通断或外观就放行整个模块。
| 评审对象 | 输入与实际方法 | 需要保留的输出 |
|---|---|---|
| 孔中心与切边 | 在同一坐标基准下标注半孔中心、板边、节距与公差 | 记录实际测点,区分位置偏移、铣削毛刺和金属化破损 |
| 母板配合 | 核对模块外形、母板焊盘长度与邻近器件空间 | 形成模块叠加图,确认贴装偏移与返修可达性 |
| 焊接与受力 | 根据半孔、主板焊盘及散热差异确定钢网与热过程 | 首件检查吃锡、连锡和模块高度,并保留原始照片 |
| 功能放行 | 列出供电、通信和模块异常状态 | 使用实际母板与约定程序测试,不用小板裸测代替整机 |
新项目中的一个评审情景
假设模块的两边都有半孔,母板增加一个高连接器后,原有热电偶与返修工具无法到达。此时小板外形没有变,但装配路线已经变化。先在二维叠加图中标出连接器、喷嘴和返修空间,再制作代表组合做首件;问题若来自位置干涉,应先处理装配与结构,不能仅把半孔焊盘拉长后直接重下单。这个情景是评审示例,并非本历史产品发生过的故障。
半孔边缘电测通过是否说明焊到母板一定可靠?
裸板电测针对小板网络,不包含母板焊接和使用中的机械应力。下单时应区分小板制造验收、母板首件与模块功能记录;返修或母板改版后,重新检查受影响的装配连接。
资料来源与适用范围
- 企业历史产品档案《金属化半孔PCB原始规格记录》;制造年份与客户未列;核对日期2026-10-17;支持原始规格、照片与工艺名称。新增算例和排查情景为工程方法,不是该产品的实测结果;具体项目采用批准图纸与接口规范。