先区分三种“板”
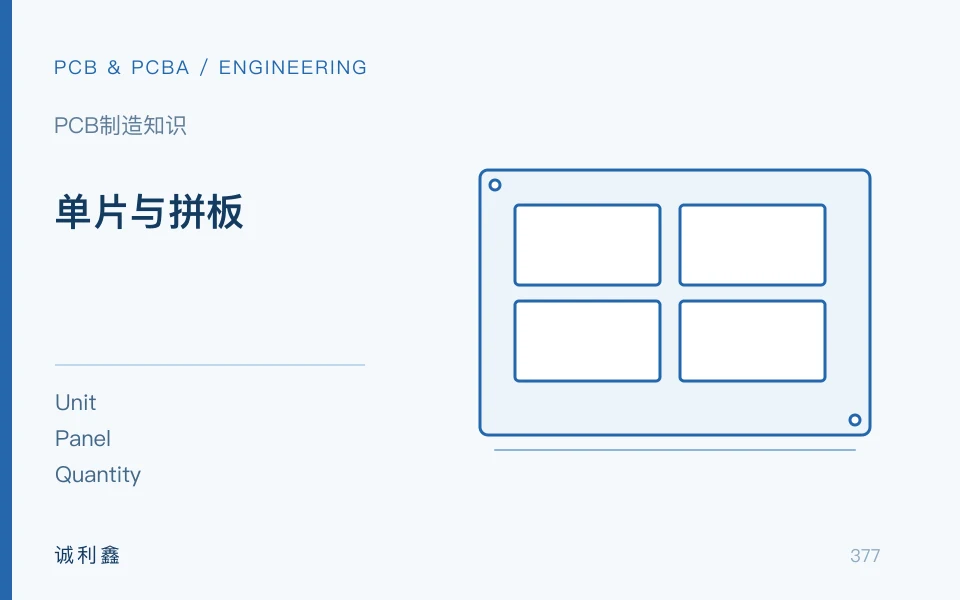
采购单片是最终使用的电路板;交付拼板是客户收到并用于装配的一组单片;生产板是制造方安排工序的加工对象。三者不一定相同。供应商内部将多款板排在生产板上,不表示客户一定按该形式收货,也不表示报价数量按生产板计算。
| 对象 | 需要确认 | 常见误解 |
|---|---|---|
| 合格单片 | 最终尺寸、合格数量和版本 | 订购数量默认等于交付拼板数量 |
| 交付拼板 | 每拼单片数、工艺边、标记及分板方式 | 可以不经装配方确认直接采用制造拼版 |
| 生产板 | 制造方评审材料利用及工艺安排 | 生产板利用率高就一定有最低总费用 |
一个数量换算示例
假设目标为120片合格单片,每张交付拼板包含6片,则对应20张全良品交付拼板。这只是采购计数示例,不含良率、备用量或收费承诺。若允许交付含不良位置的拼板,应另外约定标识、接收规则与合格计数,不能仅按“20张拼板”认定交足120片。
报价前将制造与装配接口关闭
- 提供单片图与交付拼板图,标明拼板方向、间距、工艺边和禁止放置区。
- 确认定位孔、识别标记与贴片设备夹持条件;尺寸由相关工序评审,不套用统一数值。
- 约定V割、铣槽、连接桥及分板责任,结合器件离边与机械应力评估。
- 需要阻抗券或其他测试结构时,明确是否随拼板交付,避免占用装配空间。
工程几何可参考DFMA中的拼板评审示例,本文解决采购口径,不重复其具体排版计算。选择PCB结构后,通过询价同时注明单片数量、交付形式和后续装配方式。
资料依据:中文资料|Gerber制造数据:层功能、钻孔与属性,核对日期2026-10-05。用于本文相应文件、结构或材料说明;采购清单为沟通方法,不代表统一制造能力或交付承诺。
资料依据:中文资料|PCB数字叠层:材料数据库与受控制造结构,核对日期2026-10-05。用于本文相应文件、结构或材料说明;采购清单为沟通方法,不代表统一制造能力或交付承诺。
相关采购与验收问答
报价按生产板计数,收货一定也是生产板吗?
生产板是制造工序对象,交付拼板是客户装配对象,采购单片是最终板件;三者需分别明确,不能自动互换。
120片、每拼6片,20拼一定交足吗?
仅在全良交付时对应120合格单片。含不良位拼板需另约标识、接收与合格计数,不能只点拼板张数。
制造方拼版可以未经贴片方确认就采用吗?
交付拼板的工艺边、标记、夹持、方向与禁放区要由相关工序评审;内部材料利用方案不自动成为装配交付图。
V割与铣槽分板采购要确认哪些条件?
明确连接桥、器件离边、机械应力及分板责任,与后续装配一起评审。不能只比较一种分板名称的费用。
阻抗券要随拼板交付吗?
按测试和装配需要明确券的位置、关联及交付责任;避免占装配空间。是否随板不能从“含测试”自动推定。
全良拼板与含坏位拼板要有不同规则
仍以需求120片、每拼6片为例:20张全良拼板是120片;若这20张里共有2个坏位,则只有118片合格单片,不能因拼板张数足够认定交齐。是否接受坏位、坏位怎样标识、装配程序如何跳过和是否补足,要在订单中明确。
若要求整拼全良,供货数量、补板与验收按该条件确认;若允许坏位,点数表应列每拼编号、坏位坐标与合格数。额外备量也由实际需求和供货条件协商,本文不假定制造良率或固定多送比例。
假设排版例算要注明间距与工艺边
假设单片80×50 mm,按3列2行排列,单片间距2 mm,四周工艺边各5 mm,则交付拼板外形约为254×112 mm。其面积0.028448㎡,六片净面积0.024㎡,净面积比例约84.4%。这些尺寸仅为算术示例,不是推荐间距或统一设备要求。
实际还需加入连接桥、V割或铣槽、定位孔、标记、测试券与夹持区,并经制造和装配方确认。生产板内部利用率与这张交付拼板的净面积比例是不同指标,不能用84.4%直接推导工厂计费面积或材料成本。
| 图纸字段 | 需要提供 | 确认接口 |
|---|---|---|
| 单片与方向 | 板框、版本、旋转及位号 | 设计与装配 |
| 工艺边与标记 | 夹持、定位、识别和禁止区 | 后续装配工序 |
| 分板结构 | V割、槽、桥及器件离边 | 制造、装配与机械 |
| 测试券 | 券号、层对、位置与是否随板 | 测试与接收 |
| 数量与坏位 | 合格单片、整拼条件和补足规则 | 采购与质量 |
拼板批准要覆盖后续装配
先由设计确认单片功能与机械,制造方评审加工可行,装配方确认传送、夹持、定位和分板。供应商为了材料利用排出的生产板,不能未经确认就作为交付拼板。若客户只要分好的单片,应说明分板责任、残留和包装保护。
细板、重器件或靠边器件可能更敏感于分板应力,需要结合实际器件与结构评估,不能只凭某种分板名称判断风险。首板分板后再检查尺寸和受影响连接,保存使用的方法与夹具,后续改变分板工艺时复核。
采购单怎样写才不混淆单位
建议同时写“合格单片120片,交付形式为每拼6片,预计20张全良拼板”,再列是否接受坏位及补足。报价回复给出计价对象、单价单位、拼板图版本、报告和运输。若按加工面积报价,明确供应方的计费面积口径,不能自行用净面积替代。
到货时按拼号与位号点数,券和工艺边不计为合格产品。装配前确认坏位标记与程序一致,分板后保存单片与原拼关联。最终输出是一份可点数、可贴装、可分板的批准图,而不是只说“六拼”。
坏位标识必须能被装配程序识别
约定坏位坐标采用拼板图中的行列或位号,并在每张拼板上使用一致方向。装配方读取的坐标原点若与采购记录相反,可能把正常位跳过、坏位继续贴装。首批用一张已知状态拼板核对人工记录与程序识别,再批量使用。
券、工艺边和定位孔的移除时点也要写清。过早切除可能失去夹持或追溯标识,过晚移除可能干扰装配。将分板前后数量和标识关联,最终合格单片才能继续追踪原拼与检查记录。
诚利鑫相关技术资料
- 诚利鑫技术资料:PCB制造参数比较:孔径、铜厚与结构组合
- 诚利鑫技术资料:PCB制造资料打包:单位、层序与工程说明
以上为本站相关技术整理。本文的示例用于解释检查方法,项目参数、适用标准及批准条件按当前受控资料确认。